映山红汽车零部件多年深耕汽车五金件电泳领域
135 5387 7568
服务热线: 135 5387 7568 祝先生
映山红汽车零部件多年深耕汽车五金件电泳领域
服务热线: 135 5387 7568 祝先生
盐雾测试是衡量汽车零部件防腐能力最核心的指标,也是很多汽配客户选择电泳加工时最关心的参数。东莞映山红汽车零部件有限公司专业承接汽车零部件电泳加工、涂装加工,下面结合实际生产情况,为大家讲解电泳盐雾指标、影响因素以及汽车零部件的达标要求。
常规阴极电泳加工,在基材合格、前处理到位、生产工艺管控稳定的前提下,黑色电泳工件中性盐雾一般可以达到 720 小时以上。针对底盘件、悬挂支架这类高防腐要求的汽车零部件,我们可以调整漆料配方、优化磷化前处理工艺,进一步提升防腐性能,满足主机厂严苛的防腐标准。但需要说明,盐雾时长并不是固定数值,不是只要做了电泳就一定能达到 720 小时,它受多重条件共同影响。
首先是工件基材。冷轧钢、酸洗板基材防腐基础好,更容易实现高盐雾时长;铸铁件、压铸件本身孔隙多,容易藏污纳垢,若前处理脱脂不到位,很容易出现漆膜针孔、早期返锈。其次是前处理工序,电泳的防腐根基在于脱脂、水洗、磷化。如果工件表面油污、锈蚀、焊渣清理不干净,就算电泳漆品质再好,漆膜也容易起皮脱落,盐雾测试会快速失效。我们生产线每班都会监测槽液 pH 值、电导率、固体份等关键参数,保证前处理与电泳槽液稳定。烘烤固化同样关键,温度不足漆膜固化不完全,耐腐蚀性会大幅下降,炉温过高又会导致漆膜变脆开裂,我们通过炉温曲线实时监控,保障固化效果。
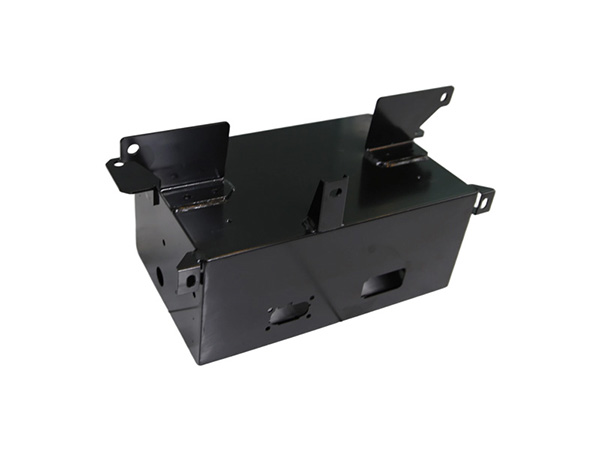
很多客户会有误区,单纯追求极高盐雾小时数。要结合零件实际装车环境来定:室内装配、干燥环境使用的内部结构件,常规电泳即可满足;长期暴露在雨水、融雪盐、潮湿环境下的底盘件,只靠单层电泳有耐候短板,这时可以采用电泳打底 + 面漆涂装复合工艺,进一步拉长盐雾寿命,提升户外耐老化性能。
生产过程中,我们每批次工件都会抽检膜厚、划格附着力,重点订单配套盐雾测试,出具检测报告,支持客户第三方复检和工厂审核。客户可提供工件样品,我们先行打样测试,根据产品装车工况、主机厂规范定制防腐方案。如果工件结构有封闭腔体,我们也会给出开孔、排液等结构优化建议,规避腔体积液引发的后期生锈问题,从源头保障电泳零部件防腐性能稳定。
电话
咨询

TOP