135 5387 7568

服务热线: 135 5387 7568 祝先生

热门搜索: 新能源电池密封盖电泳涂装,防护板电泳涂装,箱盖电泳涂装,油箱固定带电泳涂装,线束支架类电泳涂装,装饰条类电泳涂装

ABOUT YINGSHANHONG

关于映山红

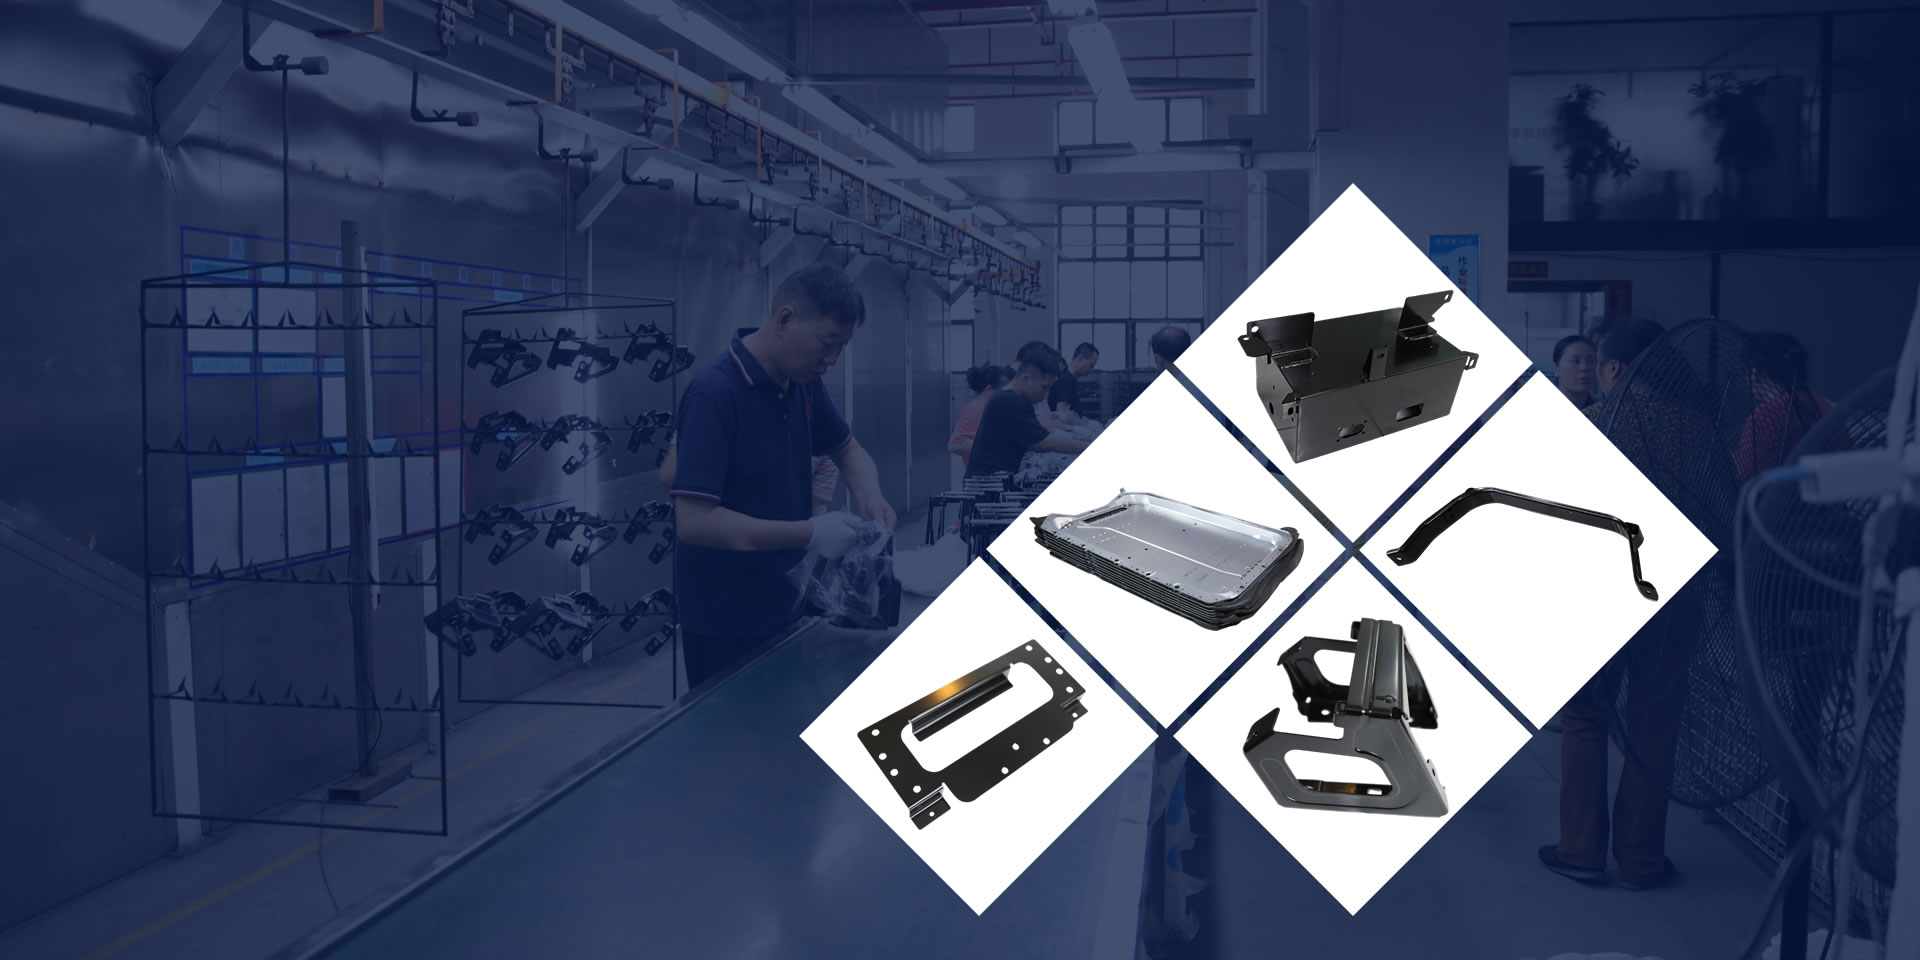
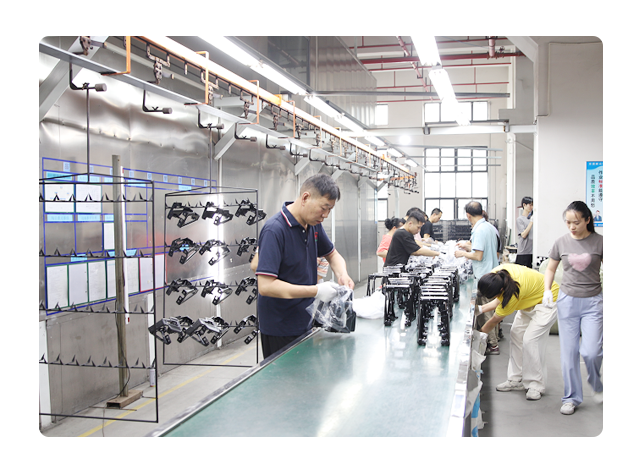
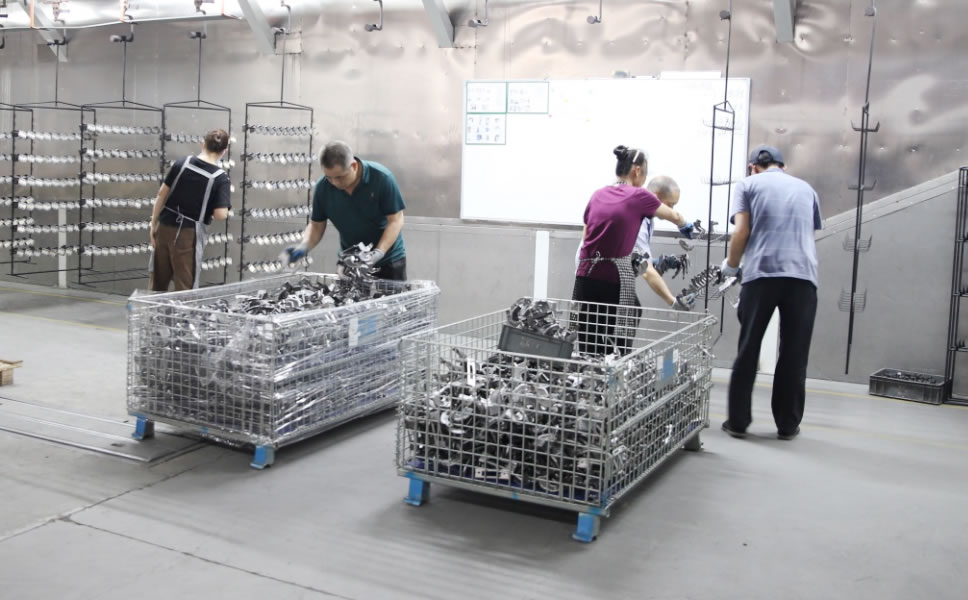
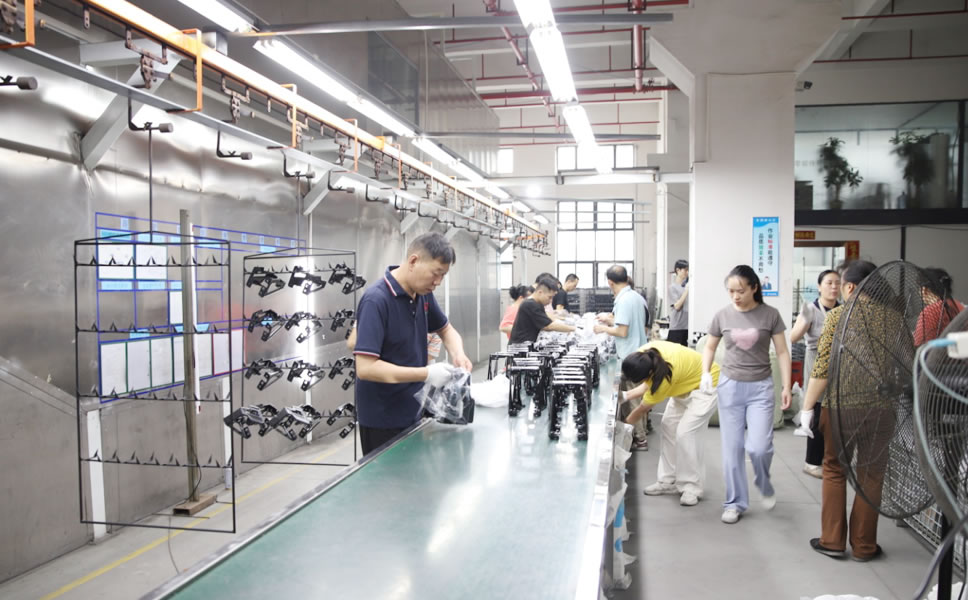
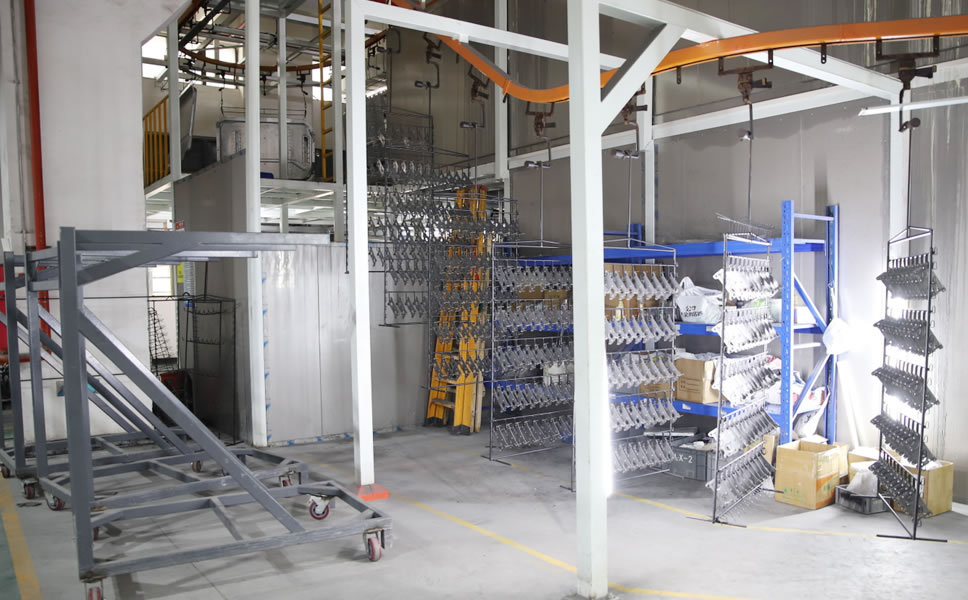
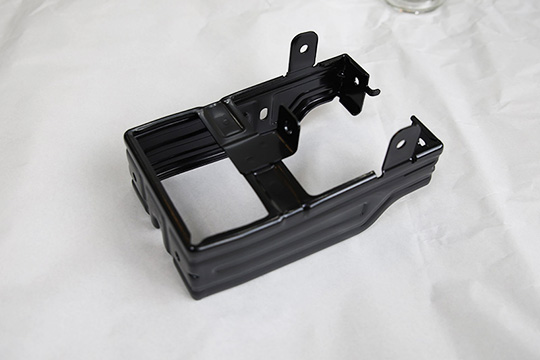
东莞映山红汽车零部件有限公司,深耕汽车五金件电泳领域,专注于汽车零部件及新能源产品电泳生产服务,2022年12月2日正式成立,以专业工艺、严苛品质和优质服务,成为行业值得信赖的合作伙伴。

公司注册资本500万元,为生产运营和技术升级提供保障。厂区位于东莞市东坑镇盘龙路8号东晋环保共性产业园,依托园区优势,采用环保水性电泳涂料,实现VOC低排放,契合汽车行业环保低碳发展趋势。

走进映山红

10+

产品电泳生产服务经验

100+

产品种类加工服务

400+

客户的共同选择

24h

在线咨询服务

映山红·产品展示

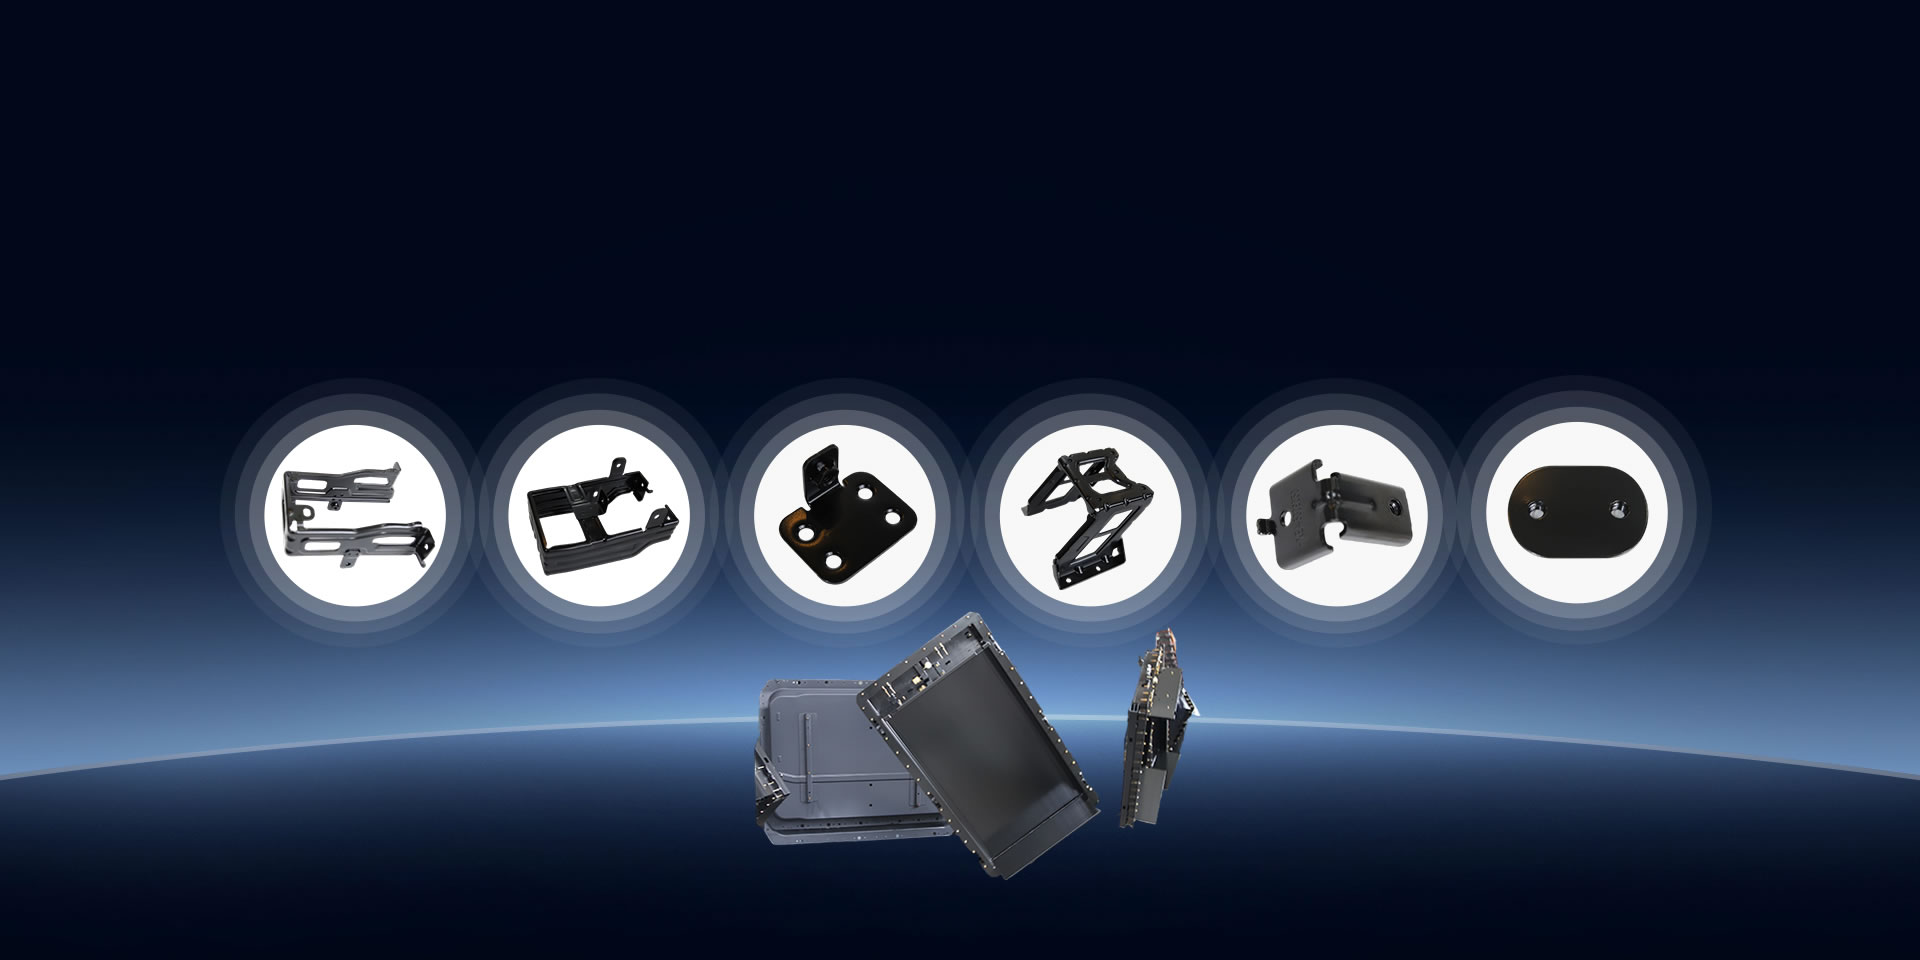
专注于汽车零部件及新能源产品电泳生产服务

映山红四大实力优势 映山红电泳,赋能储能新生态
行业客户案例
专业定制电泳方案,贴心服务靠谱相伴

公司以“成为专业可信的汽车零配件电泳服务配套供应商”为目标,将核心理念贯穿全流程。坚守“专业细致、热情周到、诚信服务、一切以客户为中心”的经营理念,提供定制化方案并保障交付与品质

新闻中心

映山红与您分享汽车零部件及新资讯

2026-
10-
16
盐雾测试是衡量汽车零部件防腐能力最核心的指标,也是很多汽配客户选择电泳加工时最关心的参数。东莞映山红汽车零部件有限公司专业承接汽车零部件电泳加工、涂装加工,下面结合实际生产情况,为大家讲解电泳盐雾指标、影响因素以
2026-
10-
16
很多汽配客户在新品开发、打样阶段都会纠结电泳加工与涂装喷涂该如何选型,东莞映山红汽车零部件有限公司主营电泳加工、涂装加工,结合汽车零部件实际工况、装配要求,为客户梳理两者差异与选型思路
2026-
05-
21
电泳时注意刀刃朝向电极的一方,并使刀片上有凹槽的一面朝向同一方向,电泳时保证极比为1∶2,将冲洗后的刀片在标准条件下进行烘干,并保证漆膜的厚度在标准范围内。将刀刃向上放入盐雾箱中,与垂直面呈15°~30°夹角,按GB/T10125—1997进行168h中性盐雾试验,然后对腐蚀情况进行判定。
2026-
05-
21
1、什么是镀锌件-镀锌件通常的处理是热浸镀锌(Hot Dip Galvanising) ,它是钢结构重要的防腐蚀处理工艺,广泛应用于高速公路护栏、屋顶压型钢板、输电塔、电视塔、栏杆等等。热浸镀锌即是把钢铁浸入温度达 440-465℃或者更高温度的熔化锌中进行处理的过程,铁基体与熔锌反应,形成铁-锌合金层覆盖在整个工件表面。镀锌表面有一定的韧性,可耐很大的摩擦及冲击,与基体有着良好的结合。
2026-
05-
21
大家都知道电泳加工就是进行表面处理加工,黑色电泳与白色电泳加工是一样的,都是进行一些表面的处理,是铲除涂膜和涂件外表的阻止,清扫影响这两个联络的要素,所以黑色电泳加工就是专门针对黑色电泳进行加工,那么黑色电泳加工有什么作用呢?下面一起来了解一些吧。
2026-
06-
24
汽车五金件,涵盖门锁、铰链、滑轨、锁扣、支架、弹簧卡扣等数百种品类,是白车身中数量最庞大、品种最繁杂的零部件族群。在2C1B(两层涂装一层烘烤)工艺成为主流后,中涂工序被取消,电泳层直接承担防腐与外观双重使命,这使得电泳涂装的地位从"中间环节"跃升为"决定性环节"。为什么是电泳?相比喷涂,电泳的核心优势在于泳透力——电场驱动下涂料能均匀覆盖工件的内腔、焊缝、夹层等喷涂难以触及的区域。汽车五金件大量
2026-
06-
24
汽车五金件电泳,说白了就是"把东西泡进漆里,用电把漆吸上去"。但这句话背后,藏着无数翻车现场。以下六条是产线上用教训换来的硬规则。一、前处理不到位,后面全白干。电泳漆附着力的根基在磷化膜,磷化膜的根基在脱脂。脱脂不彻底,磷化就挂不住,电泳就脱落。行业里超过六成质量事故可追溯到前处理,不是电泳本身。工件表面残留的冲压油、拉伸油,哪怕只有薄薄一层,都会让整批产品附着力归零。脱脂液浓度必须每日检测,磷化
2026-
06-
24
汽车五金件电泳行业正站在一个分水岭上。一边是传统低价竞争的红海,另一边是新能源与出口升级带来的结构性机会。能否跨越,取决于三个关键判断。判断一:轻量化材料倒逼工艺升级新能源汽车大量使用铝合金、镁合金五金件。这些材料表面能低、易氧化,传统锌系磷化难以直接适用。行业正在快速普及硅烷前处理、陶化处理等新技术,以及专用的铝合金电泳涂料体系。谁先掌握这些适配方案,谁就能拿到新能源车企的新项目。判断二:2C1
2026-
06-
24
如果说电泳是"面子",前处理就是"里子"。在汽车五金件电泳行业中,超过60%的质量投诉可追溯至前处理环节,而非电泳本身。前处理:行业公认的"深水区"汽车五金件材质复杂——冷轧板、热镀锌板、不锈钢、铝合金混线生产是常态。不同材质的脱脂需求、磷化行为差异巨大。冷轧板用锌系磷化即可,但热镀锌件表面已有锌层,需用改性磷化或硅烷处理,否则磷化膜与锌层结合力不足,电泳后附着力直接翻车。行业的普遍痛点在于:多数
2026-
06-
24
汽车五金件——门锁、铰链、滑轨、锁扣、支架……数量庞大、结构复杂、要求严苛。喷涂能不能做?能。但为什么行业最终选择了电泳?答案藏在五金件自身的结构里。第一,结构决定了喷涂做不到。汽车五金件不是平板,而是冲压折弯件、焊接件、多孔件。内腔、夹层、焊缝背面、装配孔位——喷涂靠的是"线ofsight",视线到不了的地方,漆膜就到不了。电泳靠的是电场,涂料粒子在电场驱动下主动游向工件每一个角落,内外膜厚比可
2026-
06-
24
汽车五金件在电泳涂装后,表面常出现手感粗糙的颗粒或针尖状凹坑,这两类缺陷堪称电泳线上的"头号杀手"。颗粒的本质是异物附着。槽液中的沉淀物、凝聚物,或工件表面残留的磷化渣、灰尘,被涂料包裹后烘干定型,便形成肉眼可见的凸起。根据行业检测标准,取1kg槽液用500目滤网过滤,残渣量应少于10mg,一旦超标,颗粒问题必然接踵而至。此外,烘干室不洁、循环风含尘、涂装环境差,都是颗粒的温床。针孔则更为隐蔽。它
2026-
06-
24
2026年,电泳涂装行业正站在绿色转型与技术跃迁的交汇点。全球电泳涂料市场规模已达47.85亿美元,中国以近40%的全球占比稳居第一。数据背后,五条趋势线已经清晰可见。 趋势一:低温固化成为技术主战场。传统180℃烘烤正在被淘汰,130~140℃低温固化电泳漆已实现量产,能耗降低20%~40%。这对新能源汽车中大量使用的镁合金、塑料复合材料尤为关键——基材耐热性差,低温工艺是唯一解法。2026年
2026-
06-
24
在汽车五金件涂装领域,电泳涂料早已不是新鲜事物。但当"环保"二字被写进法规、写进客户验厂清单,"水性"就不再只是一个技术标签,而是一道生存分水岭。本质区别在哪?环保水性电泳涂料以水为唯一溶剂,VOC含量极低——最新一代阴极电泳涂料的有机溶剂占比已降至1.2%以下,接近零排放。而普通电泳涂料虽也以水为分散介质,但在配方设计、槽液管理上更粗放,部分老旧体系仍含较高苯系物及重金属,长期接触对操作人员神经
2026-
06-
24
客户验收环节中,附着力不达标是最常见的退货理由。而附着力的根基,不在电泳本身,而在前处理。电泳漆层是附着于磷化膜之上的,磷化质量一旦失控,漆膜便如无根之木。常见病因包括:脱脂不彻底——工件表面残留机油、液压油、润滑油等,这些油污对电泳影响极大,直接导致涂层附着力降低;磷化膜异常——挂灰严重、膜层不均匀、有黄锈斑或蓝斑,漆膜虽看似完整,实为"假象膜",受力即脱落;颜基比失调——灰分严重偏高时,耐弯曲
2026-
06-
24
2C1B工艺取消了中涂及中涂打磨,电泳层直接暴露于客户目光之下,任何外观瑕疵都无处遁形。二次流痕是汽车五金件电泳中极具代表性的缺陷。白车身经电泳后湿膜表面正常,但烘干过程中,积存在缝隙结构处的漆液受热膨胀、沸腾溢出,流淌至车身其他部位,烘干后留下固体痕迹。统计数据显示,在跟踪的800台车辆中,电泳流痕、黑绿胶、焊渣、裙边划碰伤为四大主要缺陷,单台平均缺陷数达4.01个。流痕集中出现在后盖导水槽、四